
Versuch einer konstruktiven, technischen Analyse am Beispiel Remington 700 und STL-System.
Text & Fotografie: Leif-Erik Schmitt, Herbst 2026
Einleitung
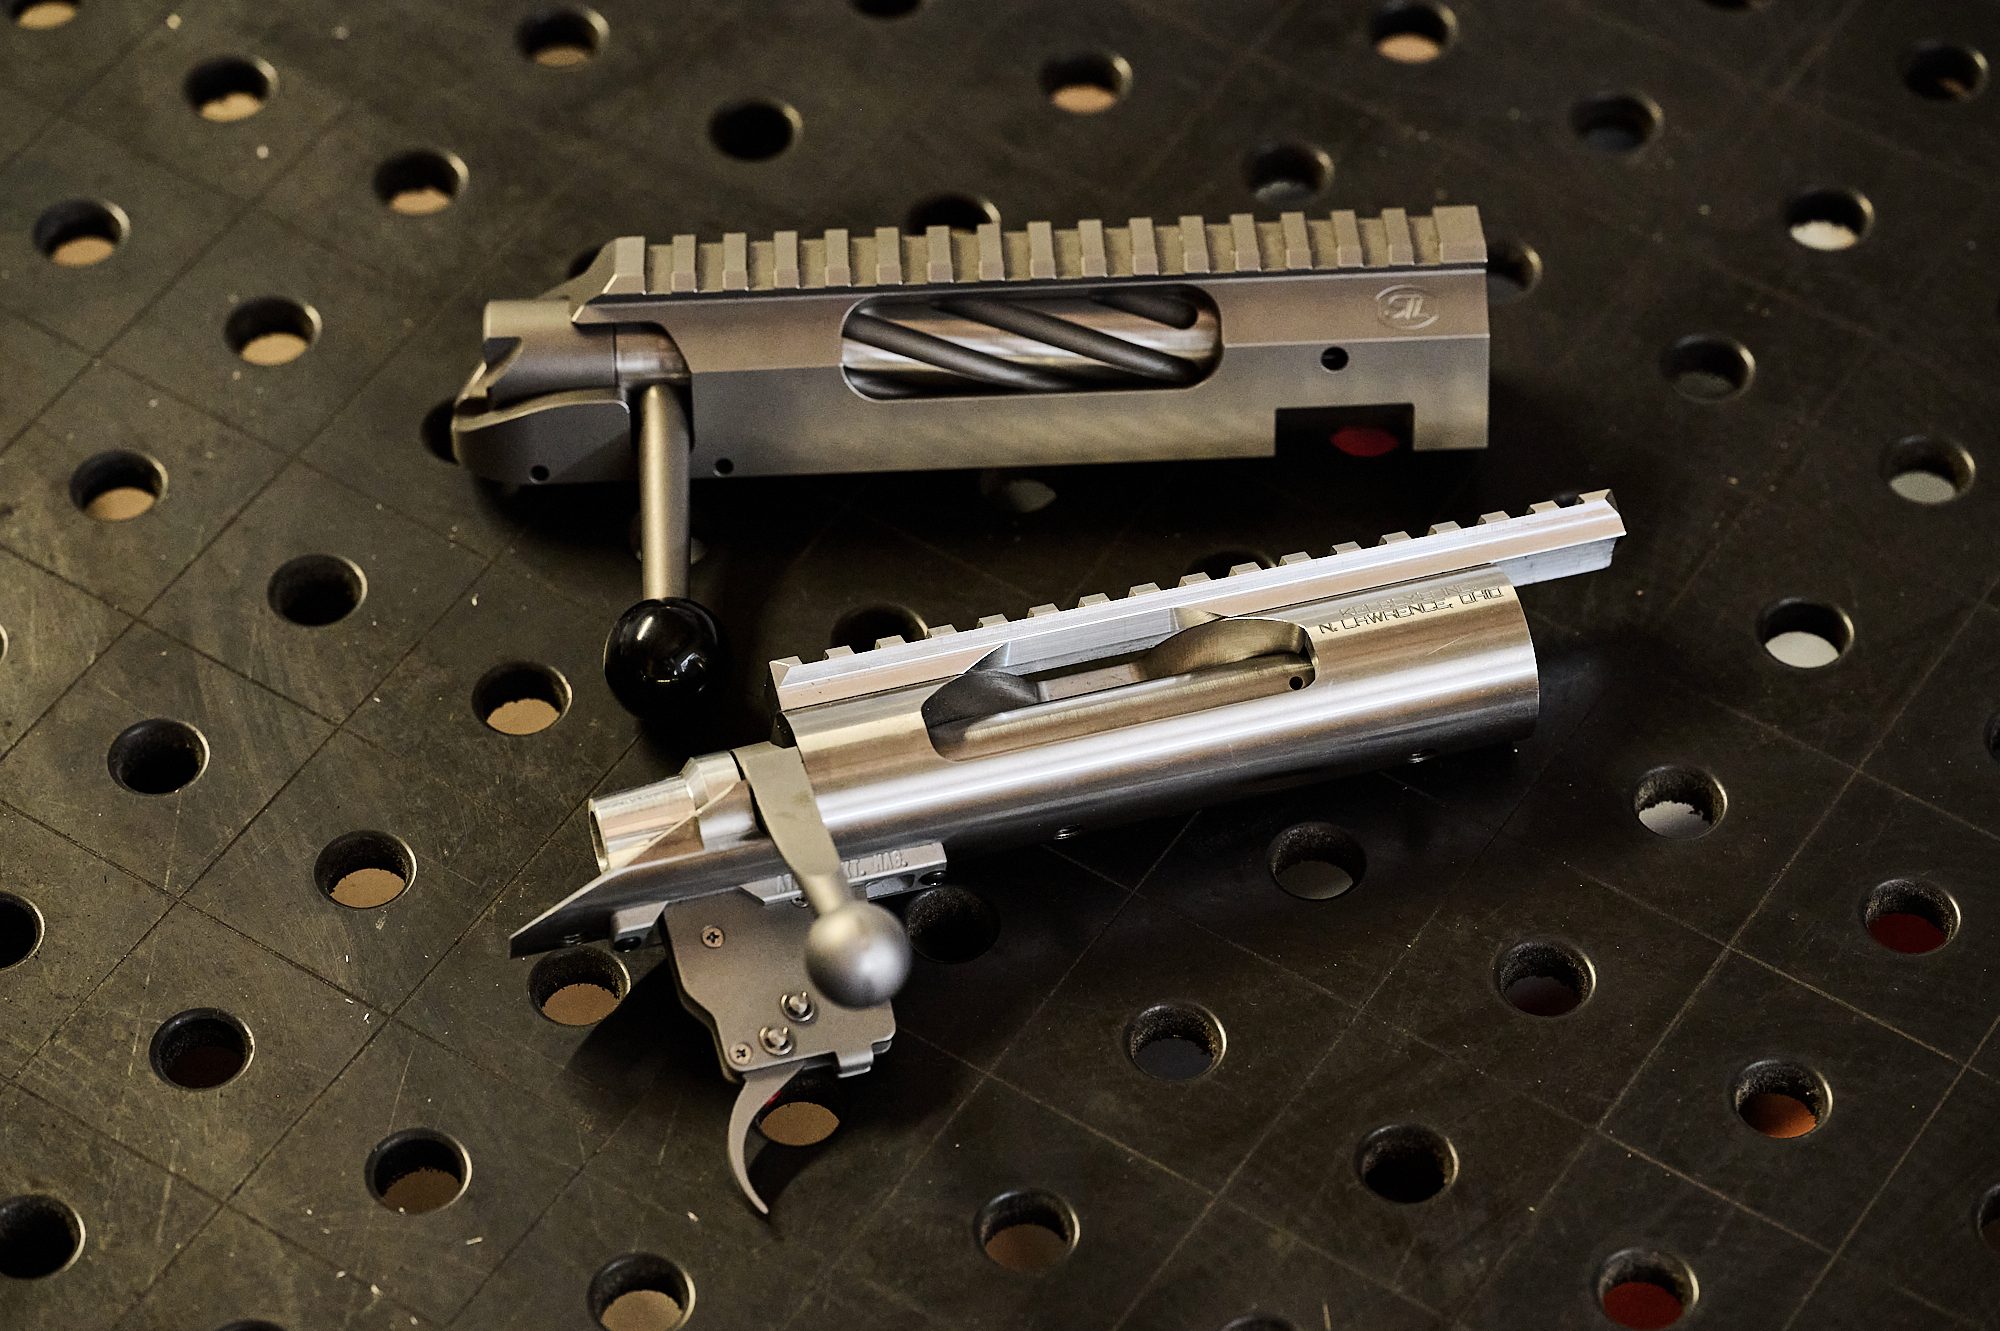
Dieser Artikel untersucht anhand zweier konstruktiv unterschiedlicher Repetiersysteme, welche mechanischen Eigenschaften zur Präzision und Sicherheit eines modernen Zylinderverschlusses beitragen.
Das Kelbly-System und entsprechende Derivate auf Remington-700-Basis erfreuen sich in der Szene großer Beliebtheit und überzeugen durch entsprechende Schussleistung. Das vorliegende STL-System verfolgt einen in vielen Details abweichenden, konstruktiven Ansatz und zählt – wie Platzierungen von Schützen mit STL-Systemen bei Deutschen Meisterschaften und europäischen Wettbewerben zeigen – zu den besten seiner Klasse.
Hier soll jedoch nicht der Herstellervergleich im Vordergrund stehen, sondern die technische Analyse mechanischer Prinzipien, die Präzision, Wiederholgenauigkeit und die Schützensicherheit maßgeblich beeinflussen. WEITER LESEN –––>
Historische Einordnung
Eine der aus europäischer Sicht historisch relevantesten Entwicklungen im Bereich der Zylinderverschlusssysteme ist ohne Zweifel das von Mauser entwickelte System 98, welches über lange Jahre hinweg den weltweiten Maßstab setzte. Entwicklungen aus der Zeit bis nach dem Ersten Weltkrieg kopierten oft Teile oder gar das gesamte System. So wurden beispielsweise in den amerikanischen Springfield M1903 so viele Details des 98ers übernommen, dass dafür bis zum Kriegseintritt der USA, am 6. April 1917, Lizenzgebühren an Mauser fällig wurden. Der legendäre Ruf des Systems 98 in Bezug auf dessen Zuverlässigkeit und Funktionssicherheit ist bis heute ungebrochen.
Der 98er verfügte bereits über eine dritte Warze. Allerdings wurde diese noch nicht tragend konzipiert und befindet sich bekanntlich im hinteren Teil des Verschlusses. In erster Linie sollte diese zusätzliche Warze dem Schützen eine Sicherheitsreserve bei der Verwendung damals militärisch bereits etablierter rauchloser Nitropulver bieten.
So wurde gewährleistet, dass bei Versagen der beiden tragenden Verschlusswarzen, etwa beim Abfeuern überladener Sabotagemunition, der Verschluss nicht ungehindert in Richtung des Kopfes des Schützen beschleunigen kann. Das Gewehr 98 und seine direkten Nachfolger wurden von vornherein für militärische Ansprüche entworfen. Hier stehen bekanntlich andere Anforderungen im Vordergrund als bei Entwicklungen, die auf Sport oder Jagd abzielen – dennoch gibt es Überschneidungen.
Viele der für das Mauser-98-System typischen konstruktiven Merkmale fanden so auch ihren Weg in moderne Entwicklungen. Sowohl das nicht minder legendäre Remington-700-System als auch diverse, zeitgenössische Benchrest-Systeme enthalten Fragmente der 98er-DNA.
Das Remington-700-System wurde Anfang der 1960er Jahre entwickelt und 1962 als Weiterentwicklung der vom Mauser-Prinzip inspirierten Modelle Remington 721/722 von 1948 eingeführt. Ziel der Entwicklung war es, eine industriell effizient herzustellende, zuverlässige und ausreichend präzise Repetierbüchse für die Jagd, später auch für Polizei- und Militäranwendungen, zu schaffen. Die grundlegende Systemarchitektur, eine zylindrische Systemhülse, zwei frontale Verriegelungswarzen mit 90° Öffnungswinkel sowie Laufzentrierung über das Gewinde, ist bis heute weitgehend unverändert geblieben.
Repetiersysteme auf Basis des Remington-700-Prinzips prägen seit Jahrzehnten auch den Präzisions- und Long-Range-Schießsport. Die Kombination aus vergleichsweise einfacher Konstruktion, hoher erreichbarer Präzision, Zuverlässigkeit und die große Verbreitung haben dazu geführt, dass dieses Systemlayout heute vielfach als technischer Referenzpunkt wahrgenommen wird und oft als Basis für ambitionierte Custom-Projekte dient. Historischer Erfolg, Kultstatus und Marktdominanz bedeuten jedoch nicht zwangsläufig, dass dieses Konstruktionsprinzip den Endpunkt des technisch möglichen Optimums darstellt.
Im Laufe der Zeit zeigte sich, dass diese Bauart durch gezielte Nacharbeit und hochwertige Fertigung deutlich präzisionssteigernd optimiert werden kann. Hochwertige Derivate im Remington-700-Footprint, etwa aus der Benchrest- und Long-Range-Szene, perfektionieren seither vor allem Fertigungsqualität, Toleranzen und Oberflächen, ohne jedoch die grundlegende Architektur anzutasten.
Aufgrund der deutlich komplexeren Fertigungsbedingungen und der Notwendigkeit der Einhaltung enger Toleranzen bei Systemen mit drei tragenden Verriegelungswarzen und den damit verbundenen Kosten setzten sich Drei-Warzen-Konzepte vorerst nicht flächendeckend durch. Auch das ursprüngliche, militärische Lastenheft bei vielen Entwicklungen mag dazu beigetragen haben, dass diese Art der Ausführung lange Zeit eher eine Randerscheinung blieb.
Erst in den 90er-Jahren des vergangenen Jahrhunderts erlebten Drei-Warzen-Konzepte dank der Möglichkeiten moderner CNC-Fertigungstechnik und einer aufblühenden Benchrest-Szene eine Renaissance.
Moderne Systemkonstruktionen, wie das hier zum Vergleich herangezogene STL-System, schlagen bewusst einen anderen Weg ein, indem sie nicht nur die Ausführung, sondern auch die konstruktiven Grundprinzipien eines Systems neu bewerten. Von vornherein galt der Anspruch, ein kompromisslos auf Präzision getrimmtes System zu entwerfen und dabei weitestgehend konstruktive Kompromisse, wie sie ein auf industrielle Massenfertigung optimierter Entwurf verlangt, zu vermeiden.
Diese Philosophie bietet in vielen Aspekten neue Möglichkeiten, ist jedoch auch unweigerlich mit höheren Kosten und einem höheren Materialeinsatz verbunden.
Systemhülse und Steifigkeit
Die bloße Erhöhung der Anzahl der Verriegelungswarzen führt nicht automatisch zu einer Verbesserung der Systemsteifigkeit oder Präzision. Entscheidend ist vielmehr die konstruktive Gesamtgeometrie sowie die Qualität der Fertigung und der gleichmäßige Flächenkontakt der Warzen. Wie so oft kommt es auch an diesen Stellen auf einige Details an.
Untersuchen wir zunächst ein zentrales Element jedes Repetiersystems: die Art und Weise, wie die beim Schuss entstehenden Kräfte vom Hülsenboden über die Verriegelungswarzen in die Systemhülse und weiter in Schaft oder Chassis eingeleitet werden.
Bei Systemen auf Remington-700-Basis ist die Systemhülse, bis auf die angeschraubten Rückstoßlager, zylindrisch ausgeführt. Dieser Querschnitt lässt sich effizient rotierend fertigen. Allerdings muss dafür in Kauf genommen werden, dass eine runde Systemhülse weniger torsionssteif ist. Dieser Umstand kann langfristig zu lokalen Materialermüdungen im Bereich der Bettung und des Schaftes führen – speziell bei potenten Ladungen.
Wer die Systemschrauben mit zu hohem Drehmoment anzieht, riskiert durch die Keilwirkung der runden Systemhülse unter Umständen einen gerissenen Schaft.
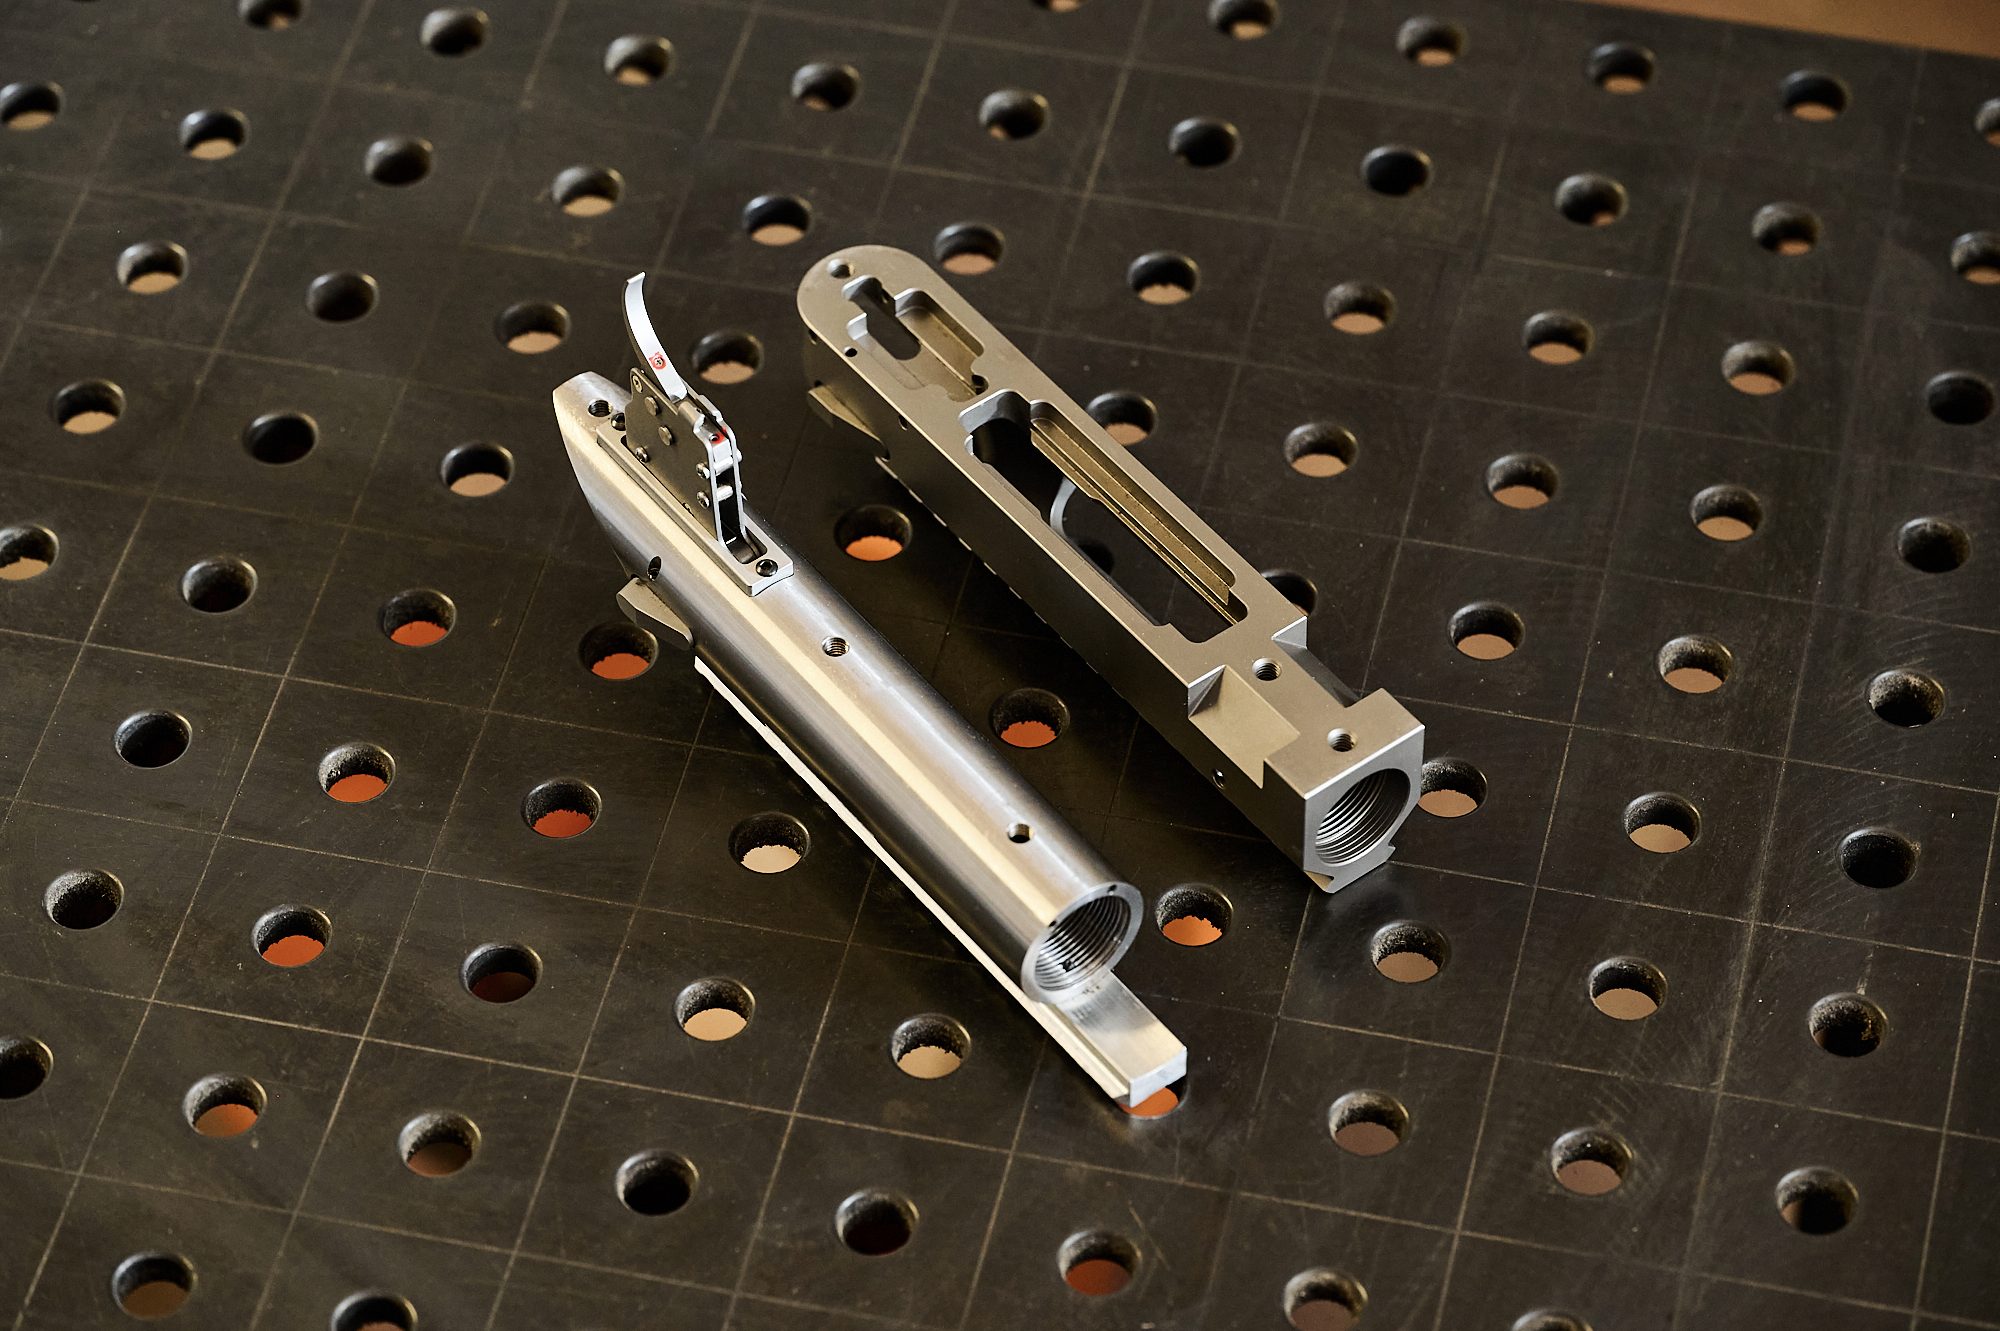
Beim Eintritt des Geschosses ins Feld-Zug-Profil entsteht ein sich auf die Trefferleistung auswirkendes Drehmoment. Dieses nimmt der Schütze nicht wahr, da es im Rückstoß untergeht. Moderne Designs, wie das des STL-Systems, setzen deshalb zur Drehmomentabstützung auf eine plane, flächige Basis der Systemhülse. Diese Geometrie ermöglicht einen gleichmäßigen Kraftfluss entlang der Laufachse und reduziert dadurch Biegemomente sowie lokale Spannungsspitzen. Dies erhöht die Systemsteifigkeit und verbessert die Reproduzierbarkeit der Lagerung. Bei Remington-700-Systemen bleibt diese Aufgabe der kleinen Fläche des Rückstoßstollens und der, auf Scherung belasteten, Systemschrauben überlassen. Ein weiterer Aspekt dieser Bauweise hat unmittelbaren Einfluss auf die Patronenhülse. Ein steifes System trägt wesentlich dazu bei, asymmetrische Verformungen der Hülse beim Schuss zu minimieren.
Umgangssprachlich spricht man hier mancherorts vom sogenannten Bananeneffekt – ein für Wiederlader sicher nicht zu vernachlässigender Punkt. So kann bei gleichmäßigem Laden das Markieren der „krummen“ Hülsen, um ein reproduzierbares, achssymmetrisches Einlegen wiedergeladener Munition zu gewährleisten, entfallen.
Auch der Durchmesser einer Systemhülse spielt eine weitere wichtige Rolle für die mechanische Steifigkeit eines Repetiersystems. Da die Biegesteifigkeit eines zylindrischen Körpers mit der vierten Potenz seines Durchmessers merklich zunimmt, führt bereits eine moderate Vergrößerung des Systemdurchmessers zu einer deutlich höheren Steifigkeit. Moderne Big-Bolt-Präzisionssysteme nutzen diesen Effekt gezielt, indem sie größere Systemhülsen und entsprechend dimensionierte Verschlusskörper einsetzen.
Laufzentrierung
Widmen wir uns einer weiteren wesentlichen konstruktiven Entscheidung: Wie wird der Lauf optimal zum System zentriert?
Beim Remington-700-System übernimmt das Laufgewinde traditionell sowohl die Kraftübertragung als auch die Zentrierfunktion. Fertigungsbedingt kann dies zu einer Überlagerung von Toleranzen führen, die sich auf die Koaxialität zwischen Laufseele, Patronenlager und Verschlussachse auswirkt.
Bei einigen modernen Systemlayouts werden diese Funktionen gezielt voneinander getrennt. Die axiale Kraftübertragung erfolgt weiterhin über das Gewinde, während die eigentliche Zentrierung über präzise gefertigte Passflächen an Lauf und Systemhülse realisiert wird. Dadurch wird eine definierte geometrische Referenz geschaffen, die unabhängig von Gewindetoleranzen funktioniert.
Insbesondere bei Laufwechseln kommen die Vorteile dieser Bauweise zum Tragen, da die Reproduzierbarkeit der Laufposition sichergestellt ist und eine spannungsarme Montage ermöglicht wird. Aus fertigungstechnischer Sicht erfordert dieses Konzept hohe Präzision und konsequente Qualitätskontrolle, um dessen Vorteile auszuspielen.
Verriegelung
Die Verriegelung des Verschlusses stellt einen weiteren, nicht zu unterschätzenden Schlüsselfaktor für Präzision und Sicherheit dar.
Klassische 700er-Repetiersysteme arbeiten von Haus aus mit zwei Verriegelungswarzen und einem daraus resultierenden Öffnungswinkel von 90 Grad. Dieses Prinzip hat sich über Jahrzehnte millionenfach bewährt und bietet eine robuste, vergleichsweise einfach herzustellende Lösung. Der „weiche“ Schlossgang und die, bei entsprechend sorgfältig gefertigten Systemen, erreichbare Präzision tragen weiter zu deren allgemeinen Beliebtheit bei. Frei nach dem Motto: „Was Weltrekorde schießt, braucht nicht neu erfunden werden.“
Obwohl moderne Präzisionssysteme häufig auf Drei-Warzen-Verschlüsse setzen, trifft man im klassischen Benchrest-Bereich weiterhin auf zahlreiche Zwei-Warzen-Konstruktionen. Der Grund liegt vermutlich weniger in konservativer Tradition als vielmehr in den mechanischen Eigenschaften des Verriegelungskonzepts. Zwei Verriegelungswarzen lassen sich handwerklich einfacher zu einem gleichmäßigen Flächenkontakt bringen als drei und ermöglichen mit überschaubarem Aufwand einen guten Schlossgang sowie eine kräftige Primärextraktion der Hülse. Drei-Warzen-Systeme müssen gewissenhaft eingeläppt werden, um gleichmäßigen Kontakt der Flächen zu gewährleisten; nur bei präziser Geometrie kommt deren Überlegenheit sprichwörtlich zum Tragen.
Also warum dann die ganze Diskussion und der Mehraufwand in der Fertigung? Sind mehr Warzen wirklich besser und welche potenziellen Vorteile ergeben sich in der Praxis aus der Sicht des Schützen?
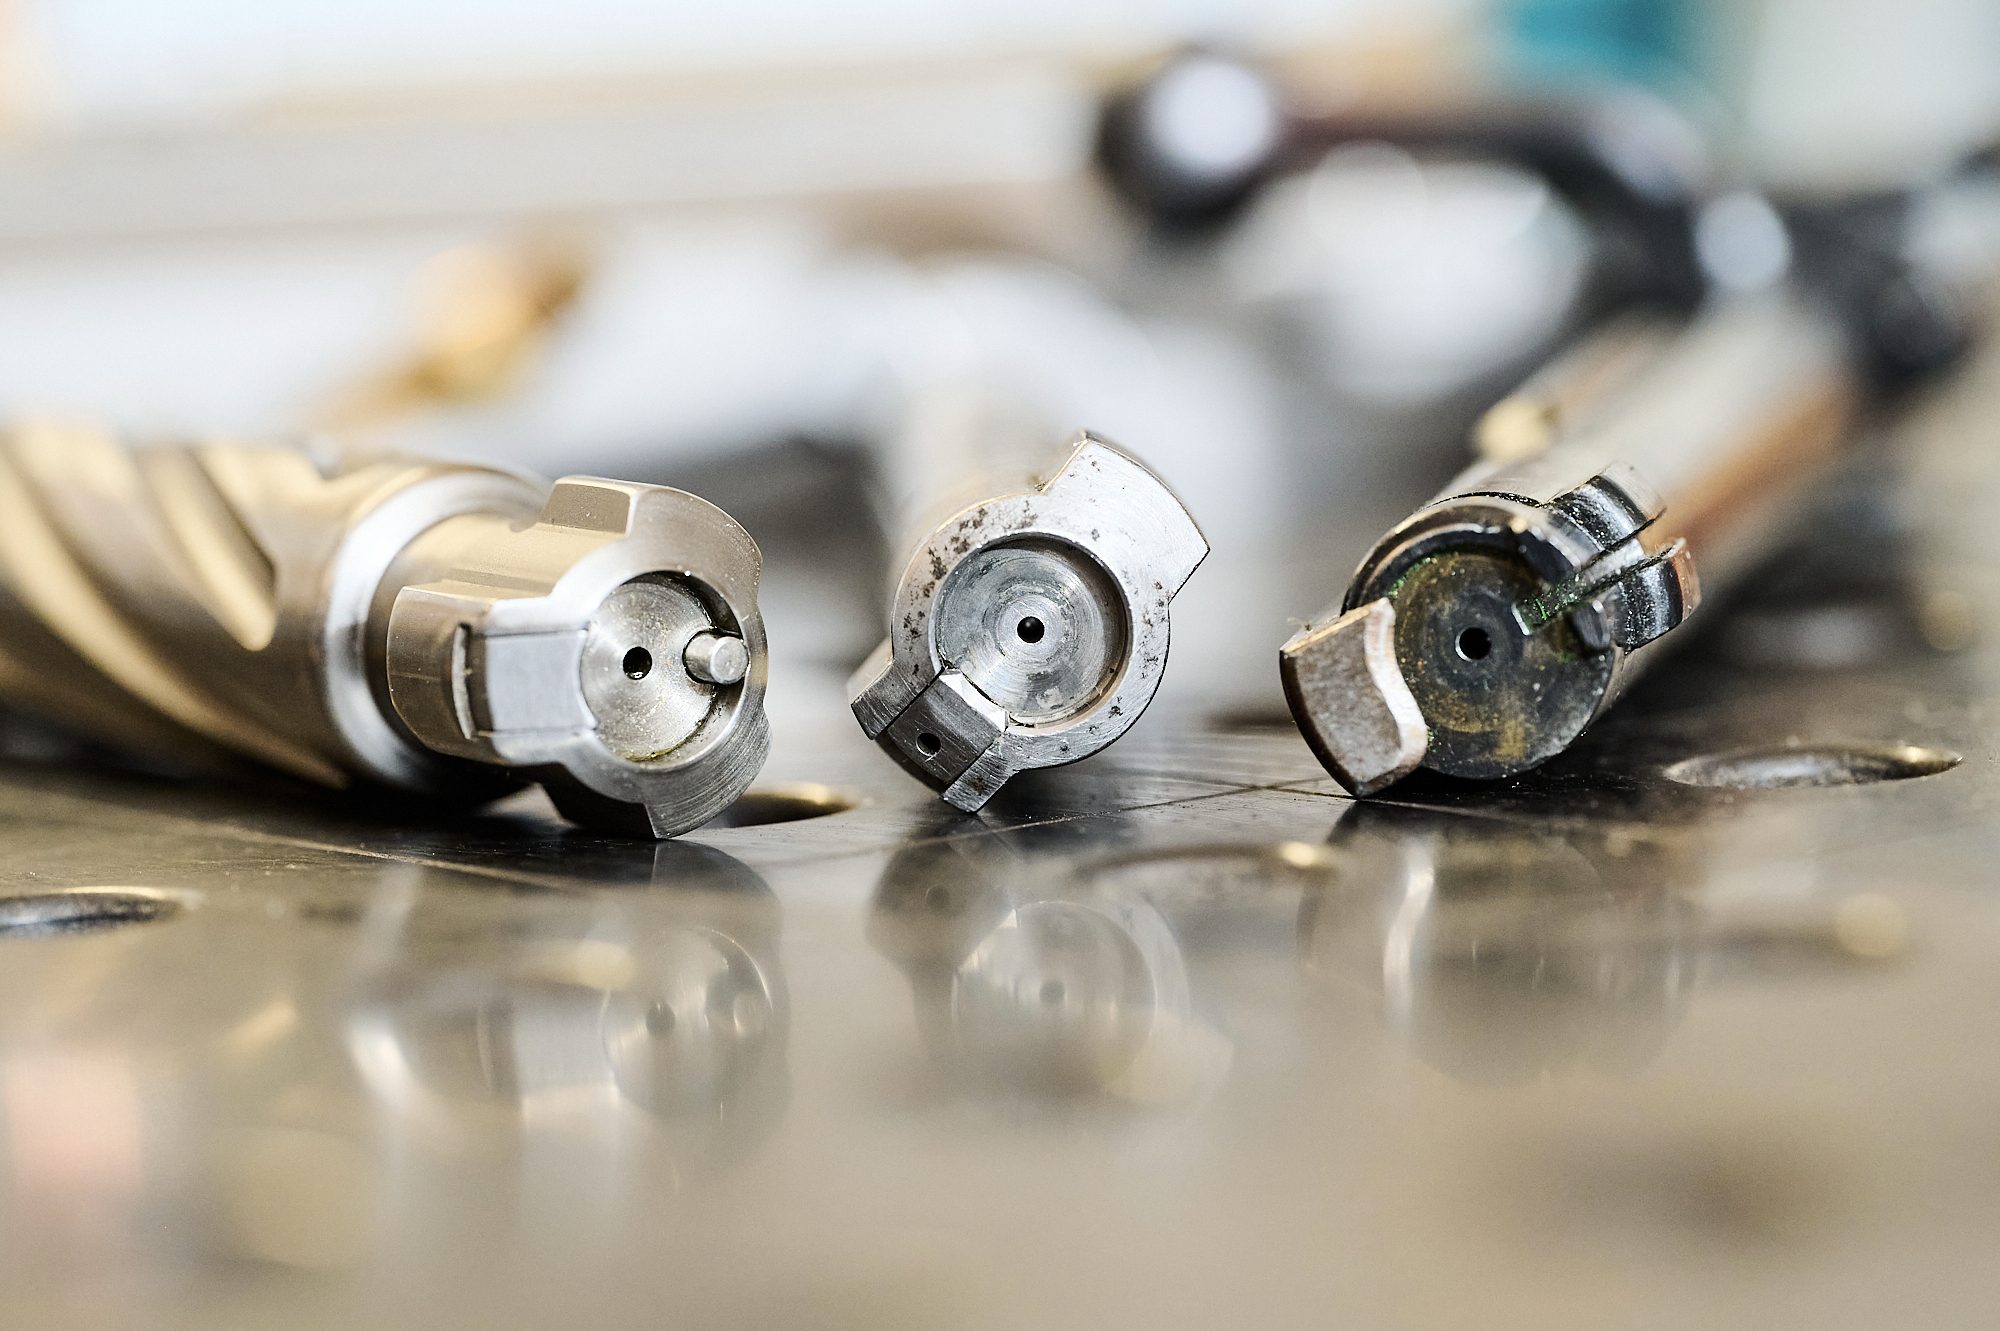
Das hier betrachtete STL-System repräsentiert einen konstruktiven Ansatz, bei dem die drei Warzen gleichmäßig im 120-Grad-Raster angeordnet sind. Durch die zusätzliche Warze kann sich die Last im Schuss auf einer vergleichsweise größeren Verriegelungsfläche verteilen als bei zwei Warzen – wohlgemerkt bei gleichem Durchmesser der Kammer. Diese Tatsache reduziert die Flankenpressung und begünstigt durch die gleichmäßigere Verteilung der Kräfte ein gleichmäßigeres Setzverhalten der Hülse im Schuss.
Der kleinere Öffnungswinkel von rund 60 Grad ermöglicht zudem einen kürzeren Öffnungsweg, was dem Schützen, insbesondere bei montiertem Zielfernrohr, ergonomische Vorteile beim Repetieren bietet.
Drei-Warzen-Systeme verfügen aufgrund ihres kleineren Öffnungswinkels allerdings auch über einen kürzeren Weg bei der Primärextraktion der Hülse. In der Praxis stellt dies bei modernen Präzisionssystemen jedoch selten ein Problem dar, da hochwertig gefertigte Patronenlager und robuste Ausziehergeometrien den Unterschied weitgehend kompensieren. Bei sauber gefertigten Custom-Systemen läuft der Ausziehvorgang daher in der Regel ebenso leichtgängig wie bei klassischen Zwei-Warzen-Konstruktionen.
Entscheidend ist letztendlich nicht allein die schiere Anzahl der Verriegelungswarzen, sondern auch deren Fertigungsqualität, also der gleichmäßige Flächenkontakt und das Zusammenspiel weiterer, zuvor benannter Aspekte des Gesamtsystems.
Sowohl Zwei- als auch Drei-Warzen-Konzepte können bei entsprechender Ausführung höchste Präzisionsniveaus erreichen – erstere jedoch immer mit gewissen Einschränkungen im Rahmen ihrer konstruktiven Eigenschaften.
Werkstoffe
Auch die Wahl des Systemwerkstoffs und dessen Vergütung beeinflussen die Steifigkeit, Sicherheit und die Lebensdauer eines Repetiersystems.
Die beliebten Marketingbegriffe wie Stainless oder Edelstahl werden im Zusammenhang mit Waffentechnik häufig unscharf verwendet. In der Praxis kommen überwiegend martensitische oder ausscheidungshärtende Legierungen zum Einsatz, die weitestgehend auf die Anforderungen hochbelasteter Funktionsflächen optimiert wurden.
Was auf den ersten Blick gut klingen mag und großen Mehrwert wie geringen Pflegeaufwand, leichten Schlossgang und geringes Gewicht verspricht, wird bei genauerer Auseinandersetzung nur durch Kompromisse an anderer Stelle erreicht. Wie so oft gilt auch hier: Jeder Vorteil hat seinen Preis.
In vielen klassischen Konstruktionen kommt ein rostträger, martensitischer Chromstahl wie beispielsweise AISI 416 zum Einsatz. Dessen weitere Legierungsbestandteile, wie etwa Schwefel, forcieren eine gute Zerspanbarkeit. Er ist somit werkzeugschonend und lässt sich kostensparend verarbeiten. Durch den Chromanteil bietet er ein gutmütiges Verhalten beim Läppen sowie eine ausreichende Korrosionsbeständigkeit. Der enthaltene Schwefel neigt jedoch zum Bilden von Mangansulfid-Einschlüssen. Dieser Effekt nimmt negativen Einfluss auf die erreichbare Zähigkeit, Dauerfestigkeit und damit auf das Verhalten bei dynamischer Belastung, wie sie im Schuss auftritt.
Bestimmte Edelstahllegierungen neigen bei gleitenden Metallkontakten unter Belastung zum mikroskopischen Aufrauen der Oberfläche. Dieses Phänomen äußert sich dann durch rauen Schlossgang oder im schlimmsten Fall durch „Fressen“ der Verschlussflächen. Leider sind diese Legierungen auch nur bedingt härtbar.
Vergleichbares gilt für Titansysteme. Für den Gewichtsvorteil muss man ein geringeres E-Modul gegenüber Stahl akzeptieren, das bedeutet eine verminderte Systemsteifigkeit bei gleichem Materialeinsatz. Außerdem geht die Bearbeitung mit erhöhtem Werkzeugverschleiß einher, was sich weiter auf die Kosten auswirkt.
Auch die Gleiteigenschaften von Titan sind eher suboptimal. Entsprechende Beschichtungen und Oberflächenbehandlungen schaffen hier Abhilfe. Sie gewährleisten seidigen Schlossgang und bieten farbenfrohe Gestaltungsmöglichkeiten. Dabei müssen im Umkehrschluss größere Toleranzen und die Kosten für das Aufbringen derselben in Kauf genommen werden.
Stähle aus der AISI-416-Gruppe bieten einen hervorragenden Kompromiss für wirtschaftliche Fertigung und gute Gesamtleistung, werden jedoch von modernen Hochleistungswerkstoffen in Bezug auf Festigkeit, Verschleißverhalten und Langzeitstabilität zunehmend übertroffen.
Auch bei Kelbly ist man sich dessen bewusst und fertigt die Systemhülse aus AISI 416RS, einer modifizierten Version mit verbesserten Eigenschaften bezüglich der Mangansulfid-Problematik. Beim Verschluss hingegen kommt der Chrom-Molybdänstahl AISI 4140 zum Einsatz. Dieser niedriglegierte Vergütungsstahl zeichnet sich gegenüber AISI 416 durch deutlich höhere Zähigkeit und bessere Verschleißfestigkeit aus. Ein derartiger Materialmix ist bei vielen Herstellern gängige Praxis, um zuvor beschriebene Probleme zu umgehen.
Andere Hersteller, wie auch STL, setzen gleich vollumfänglich auf hochfesten, vorvergüteten Werkzeugstahl mit deutlich höherer Zugfestigkeit und Zähigkeit gegenüber Edelstahl und Titan – ungeachtet dessen, dass sich dieser schwerer verarbeiten lässt, was sich unweigerlich in den Herstellungskosten niederschlägt.
42CrMo4, um nur ein beliebtes Beispiel zu nennen, liegt in Bezug auf dessen Eignung deutlich oberhalb herkömmlicher rostfreier Stähle, ist aber auch aufwendiger in der Herstellung und Verarbeitung. So muss auch hier einkalkuliert werden, dass Zerspanungswerkzeuge, ähnlich wie bei der Bearbeitung von Titan, häufiger ersetzt werden müssen, was die Maschinenzeit verlängert.
Diese Legierung bildet zwar das Äquivalent zum amerikanischen AISI 4140, unterliegt aber dank DIN höheren Standards bei der Erzeugung und lässt bei den Legierungsanteilen weniger Herstellerstreuung zu. Damit eignet sie sich besonders gut für das Nitrierhärten. Dabei wird eine definierte, harte Oberfläche unter Beibehaltung eines zähen Materialkerns erreicht.
Durch abschließende Handläppung lassen sich präzise funktionale Flächen wie die der Verriegelungswarzen, Führungen und Auflageflächen äußerst verschleißfest und toleranzarm ausführen. Auch der Schlossgang scheut dann keinen Vergleich zur zweiwarzigen Konkurrenz mehr. Dazu kann auf eine Beschichtung verzichtet werden, und das System ist bei, wenn überhaupt, minimal höherem Pflegeaufwand praktisch rostfrei.
Aus dieser Werkstoffstrategie resultieren letztendlich beste Gleiteigenschaften, minimale Toleranzen und eine erhöhte Systemsteifigkeit bei gleichzeitig großen Sicherheitsreserven in Bezug auf Überladung.
Sicherheit und Gasmanagement
Neben der Präzision sollte auch die Sicherheit eine zentrale Rolle bei der Systemkonstruktion spielen.
Im Schadensfall, etwa bei einem Zündhütchendurchbläser oder bei Hülsenversagen, können lokal sehr hohe Gasdrücke im Bereich des Stoßbodens entstehn. Diese Gase nehmen stets den Weg des geringsten Widerstands. Entscheidend ist daher, ob die Systemgeometrie einen definierten Gasabfluss ermöglicht oder ob offene Strukturen im Verschlusskörper einen direkten Durchtritt in Richtung des Schützen erlauben.
Beide Systeme verfügen zwar über definierte Gasentlastungsbohrungen, wobei besonders beim STL-System großzügig dimensionierte Gaswege dafür sorgen, dass im Falle eines Hülsen- oder Zünderdefekts entstehende Gase gezielt zur Seite hin abgeleitet werden.
Das 700er-System hingegen weist, wie auch viele andere am Markt befindliche Systeme, konstruktive Schwächen im Gasmanagement auf. So verfügt der Verschlusskörper im Bereich der Verriegelungswarzen über relativ große Spalte.
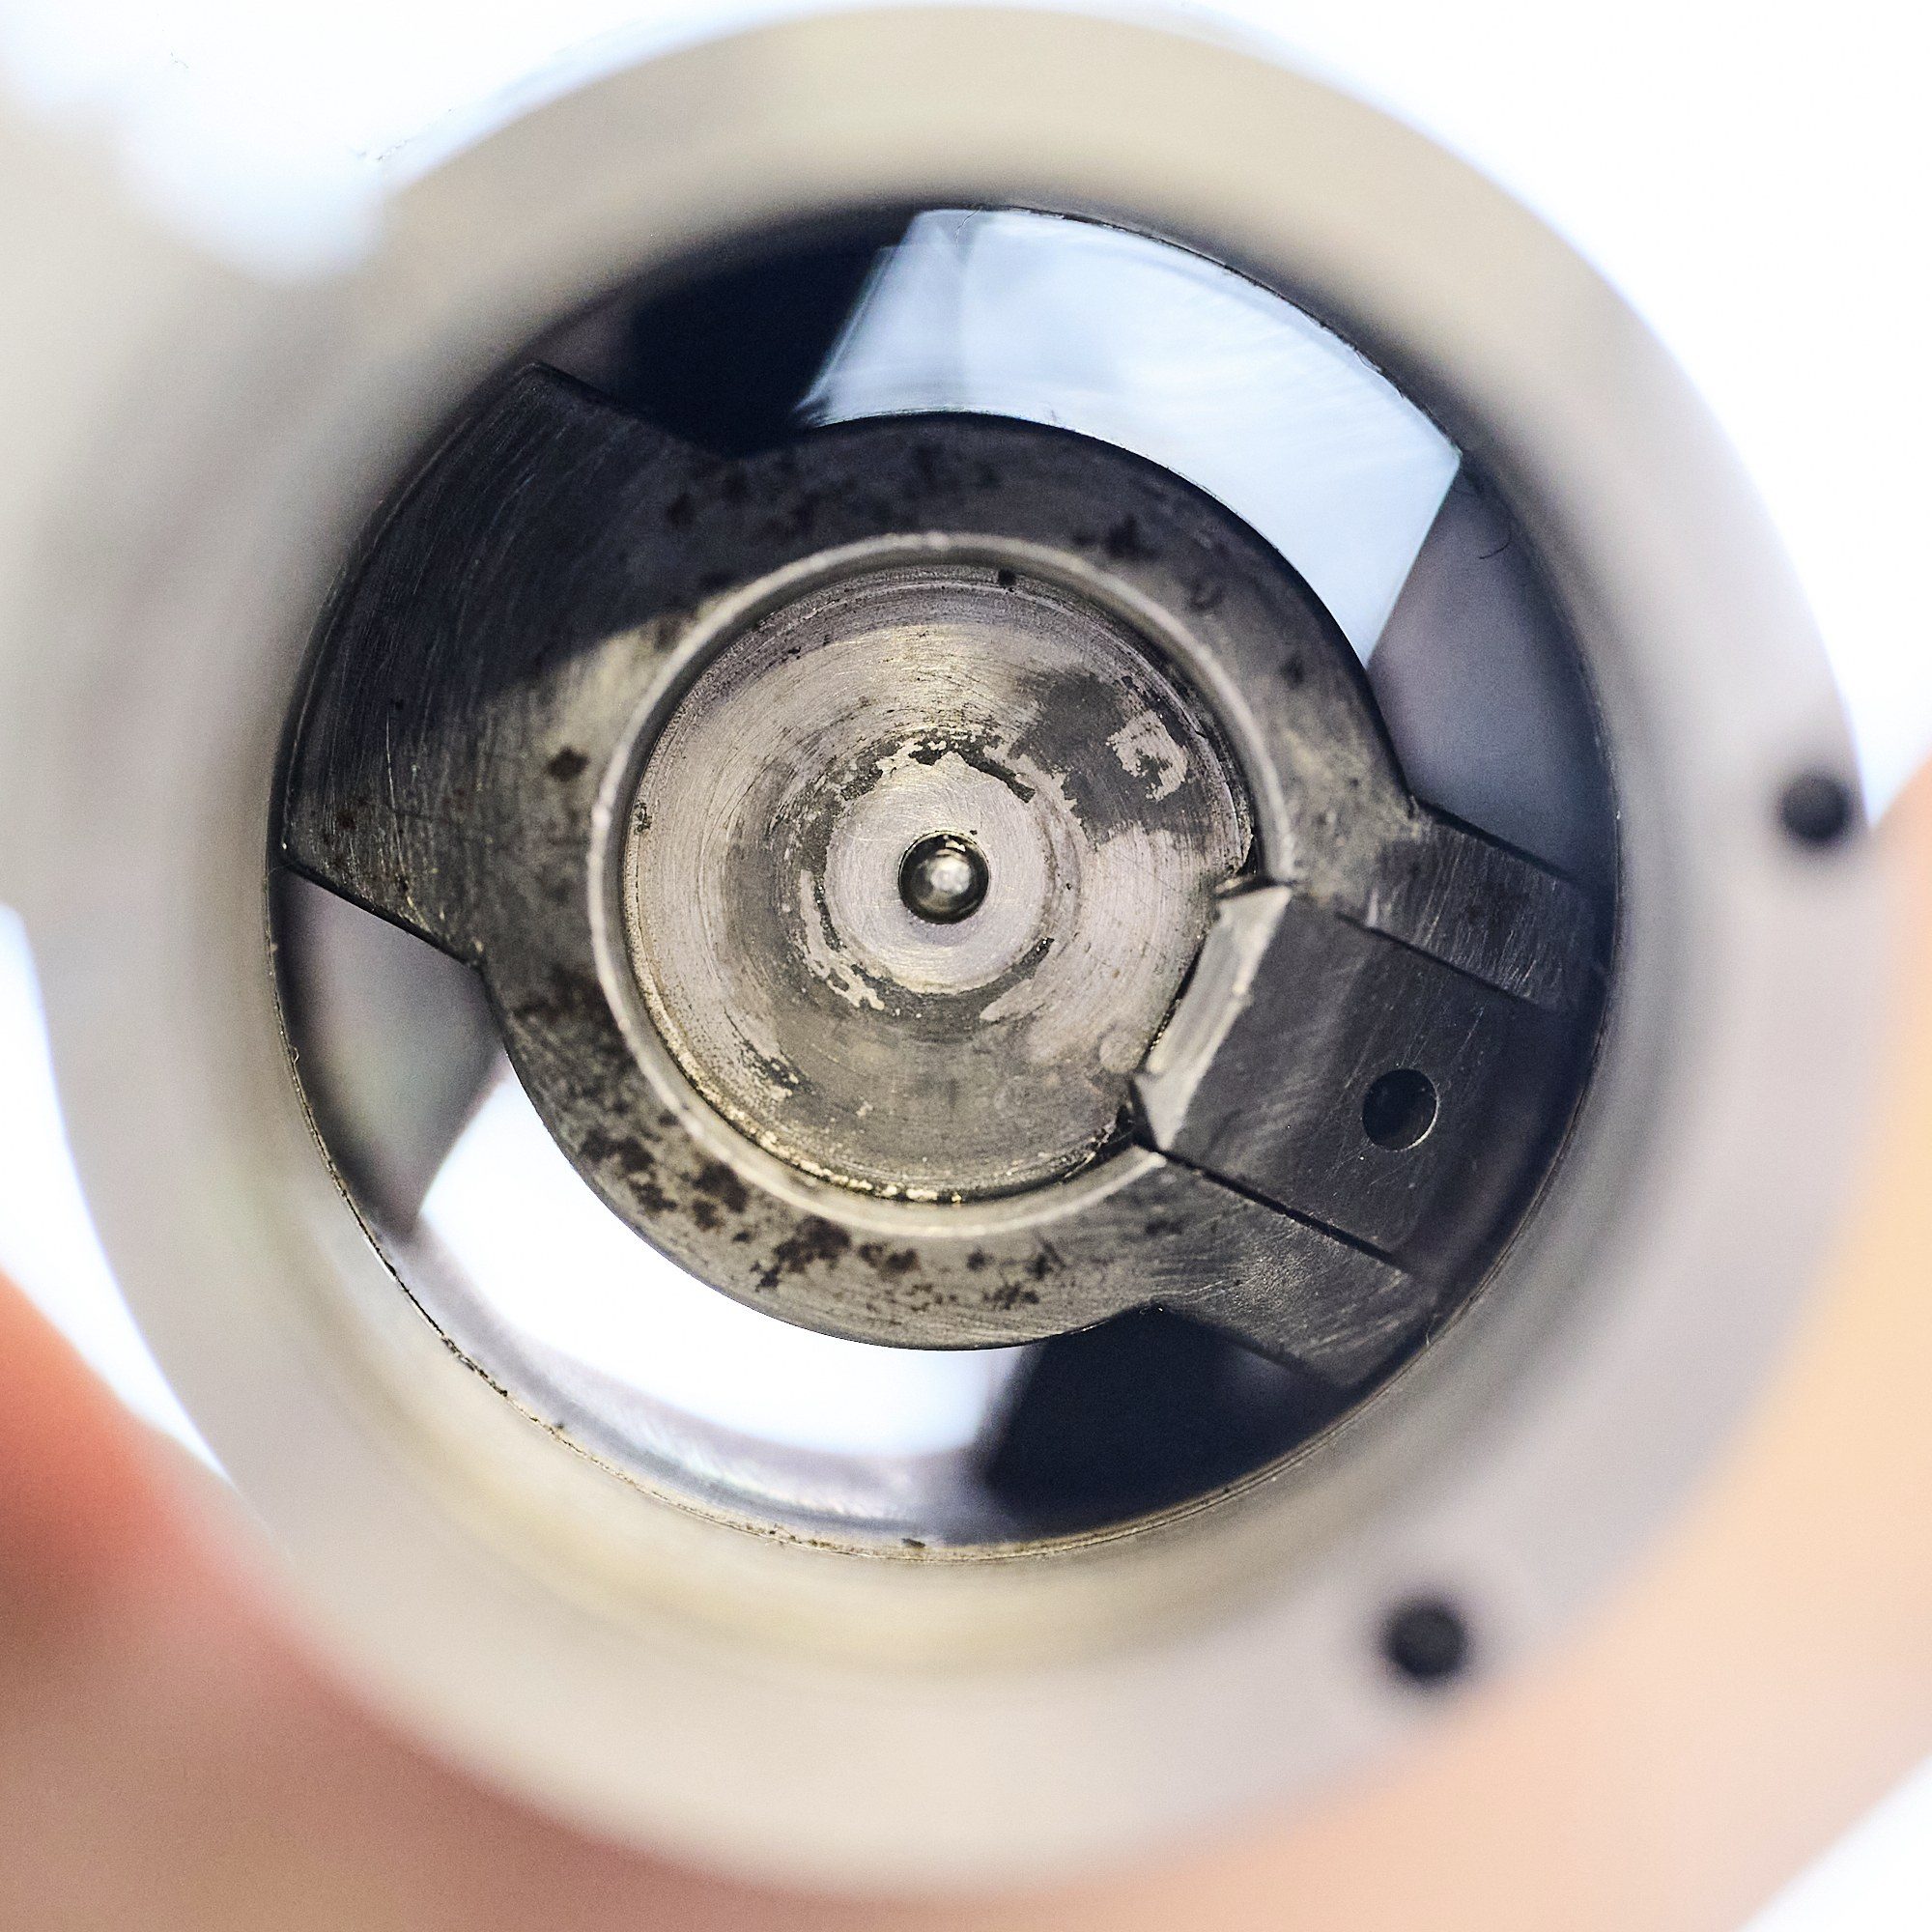
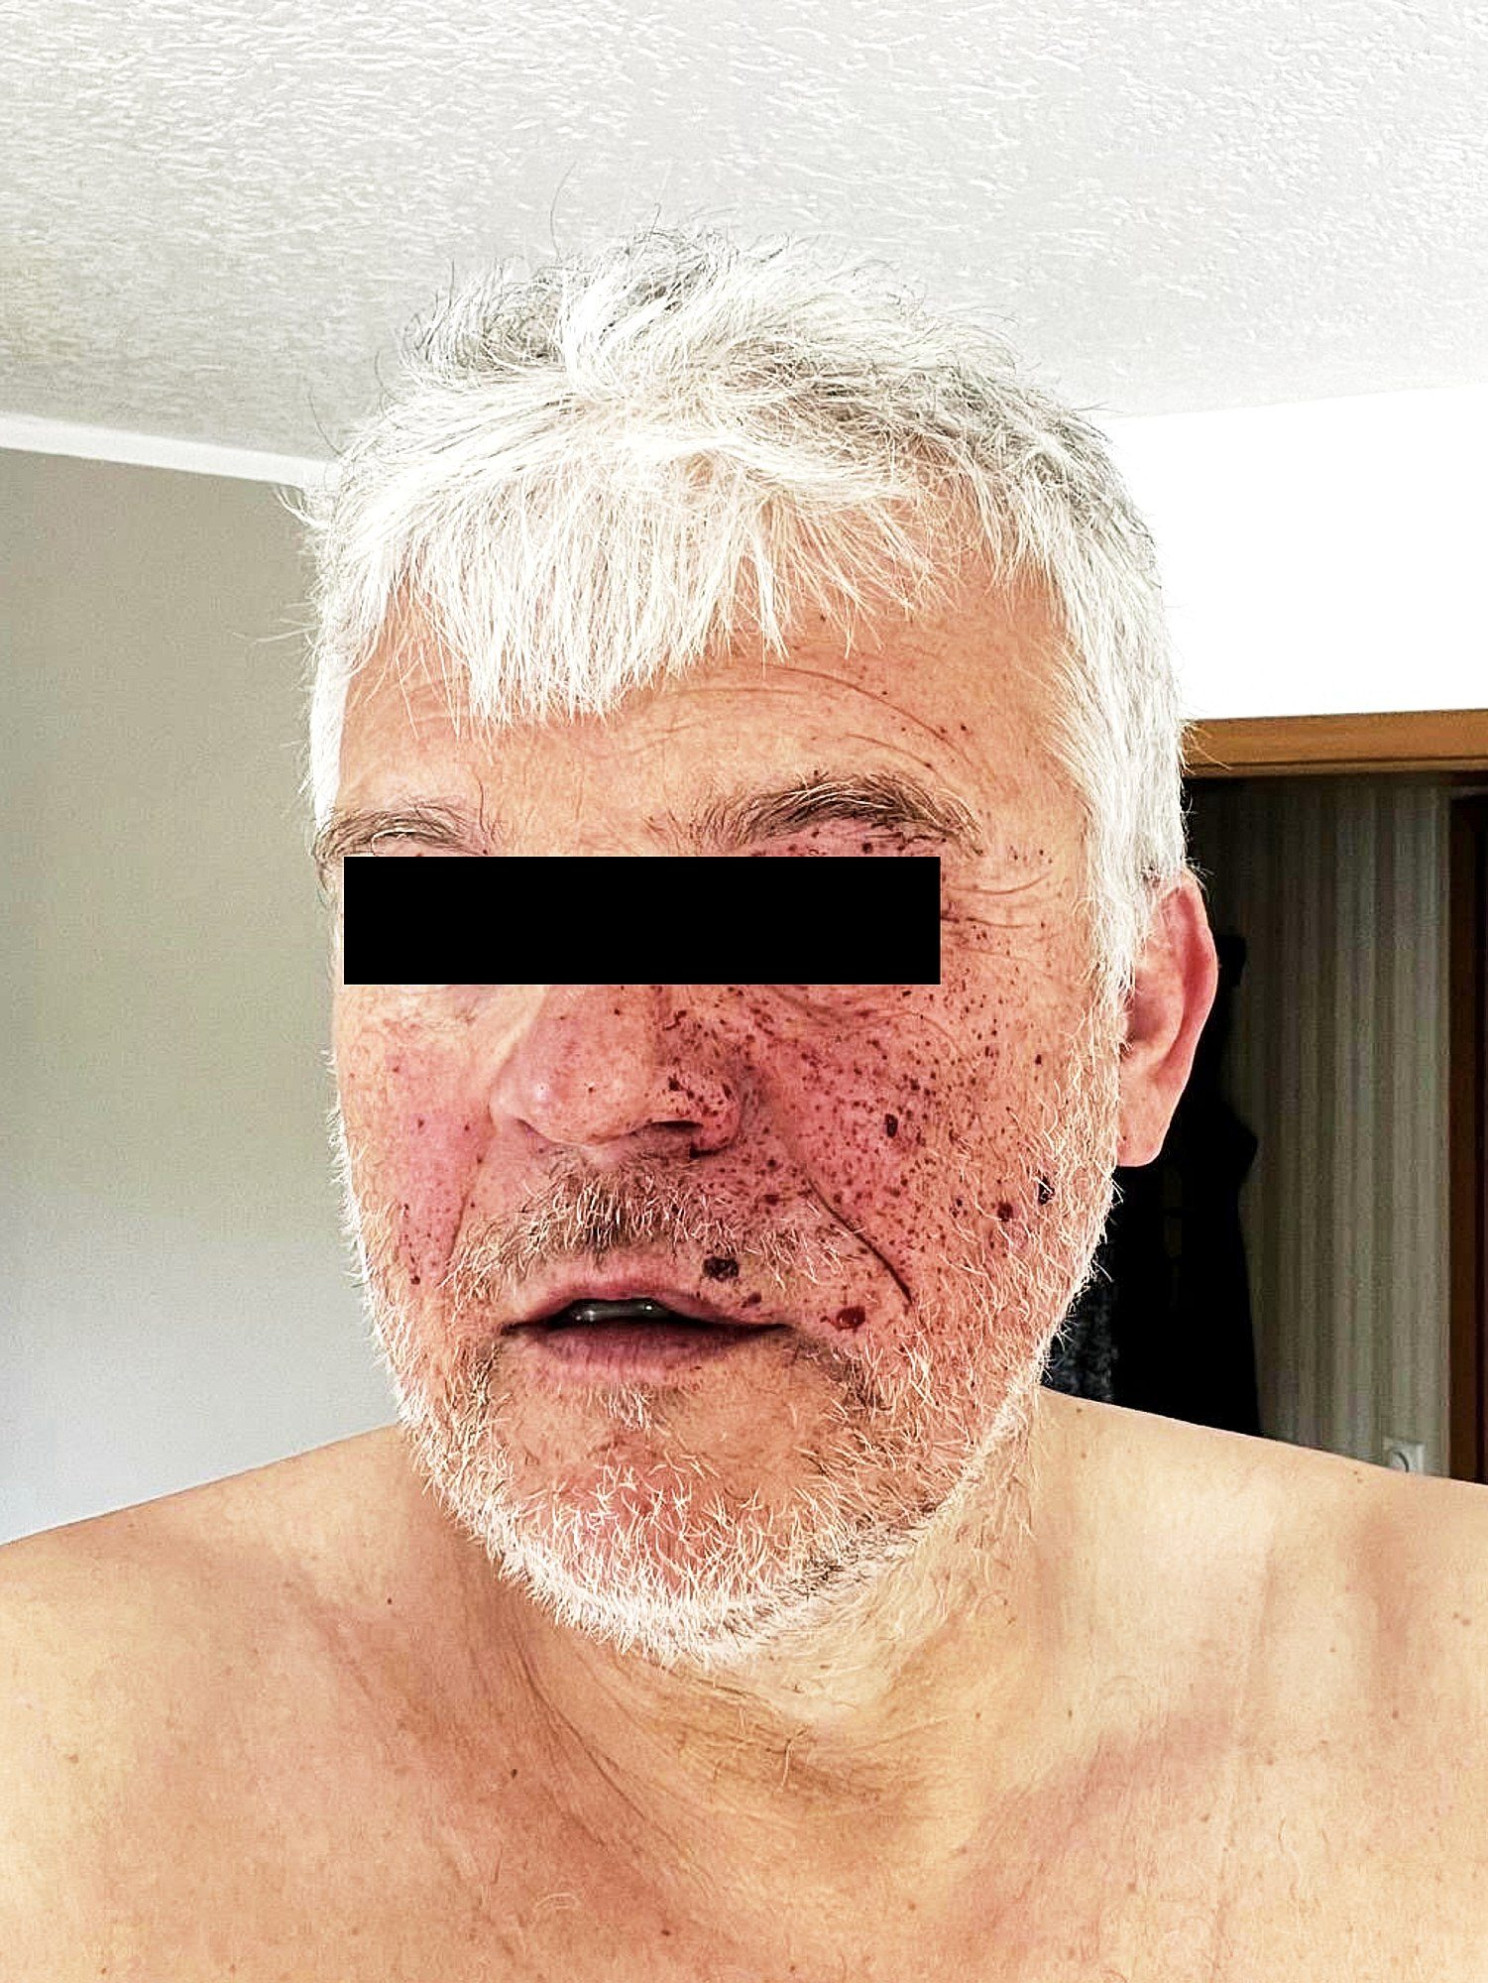
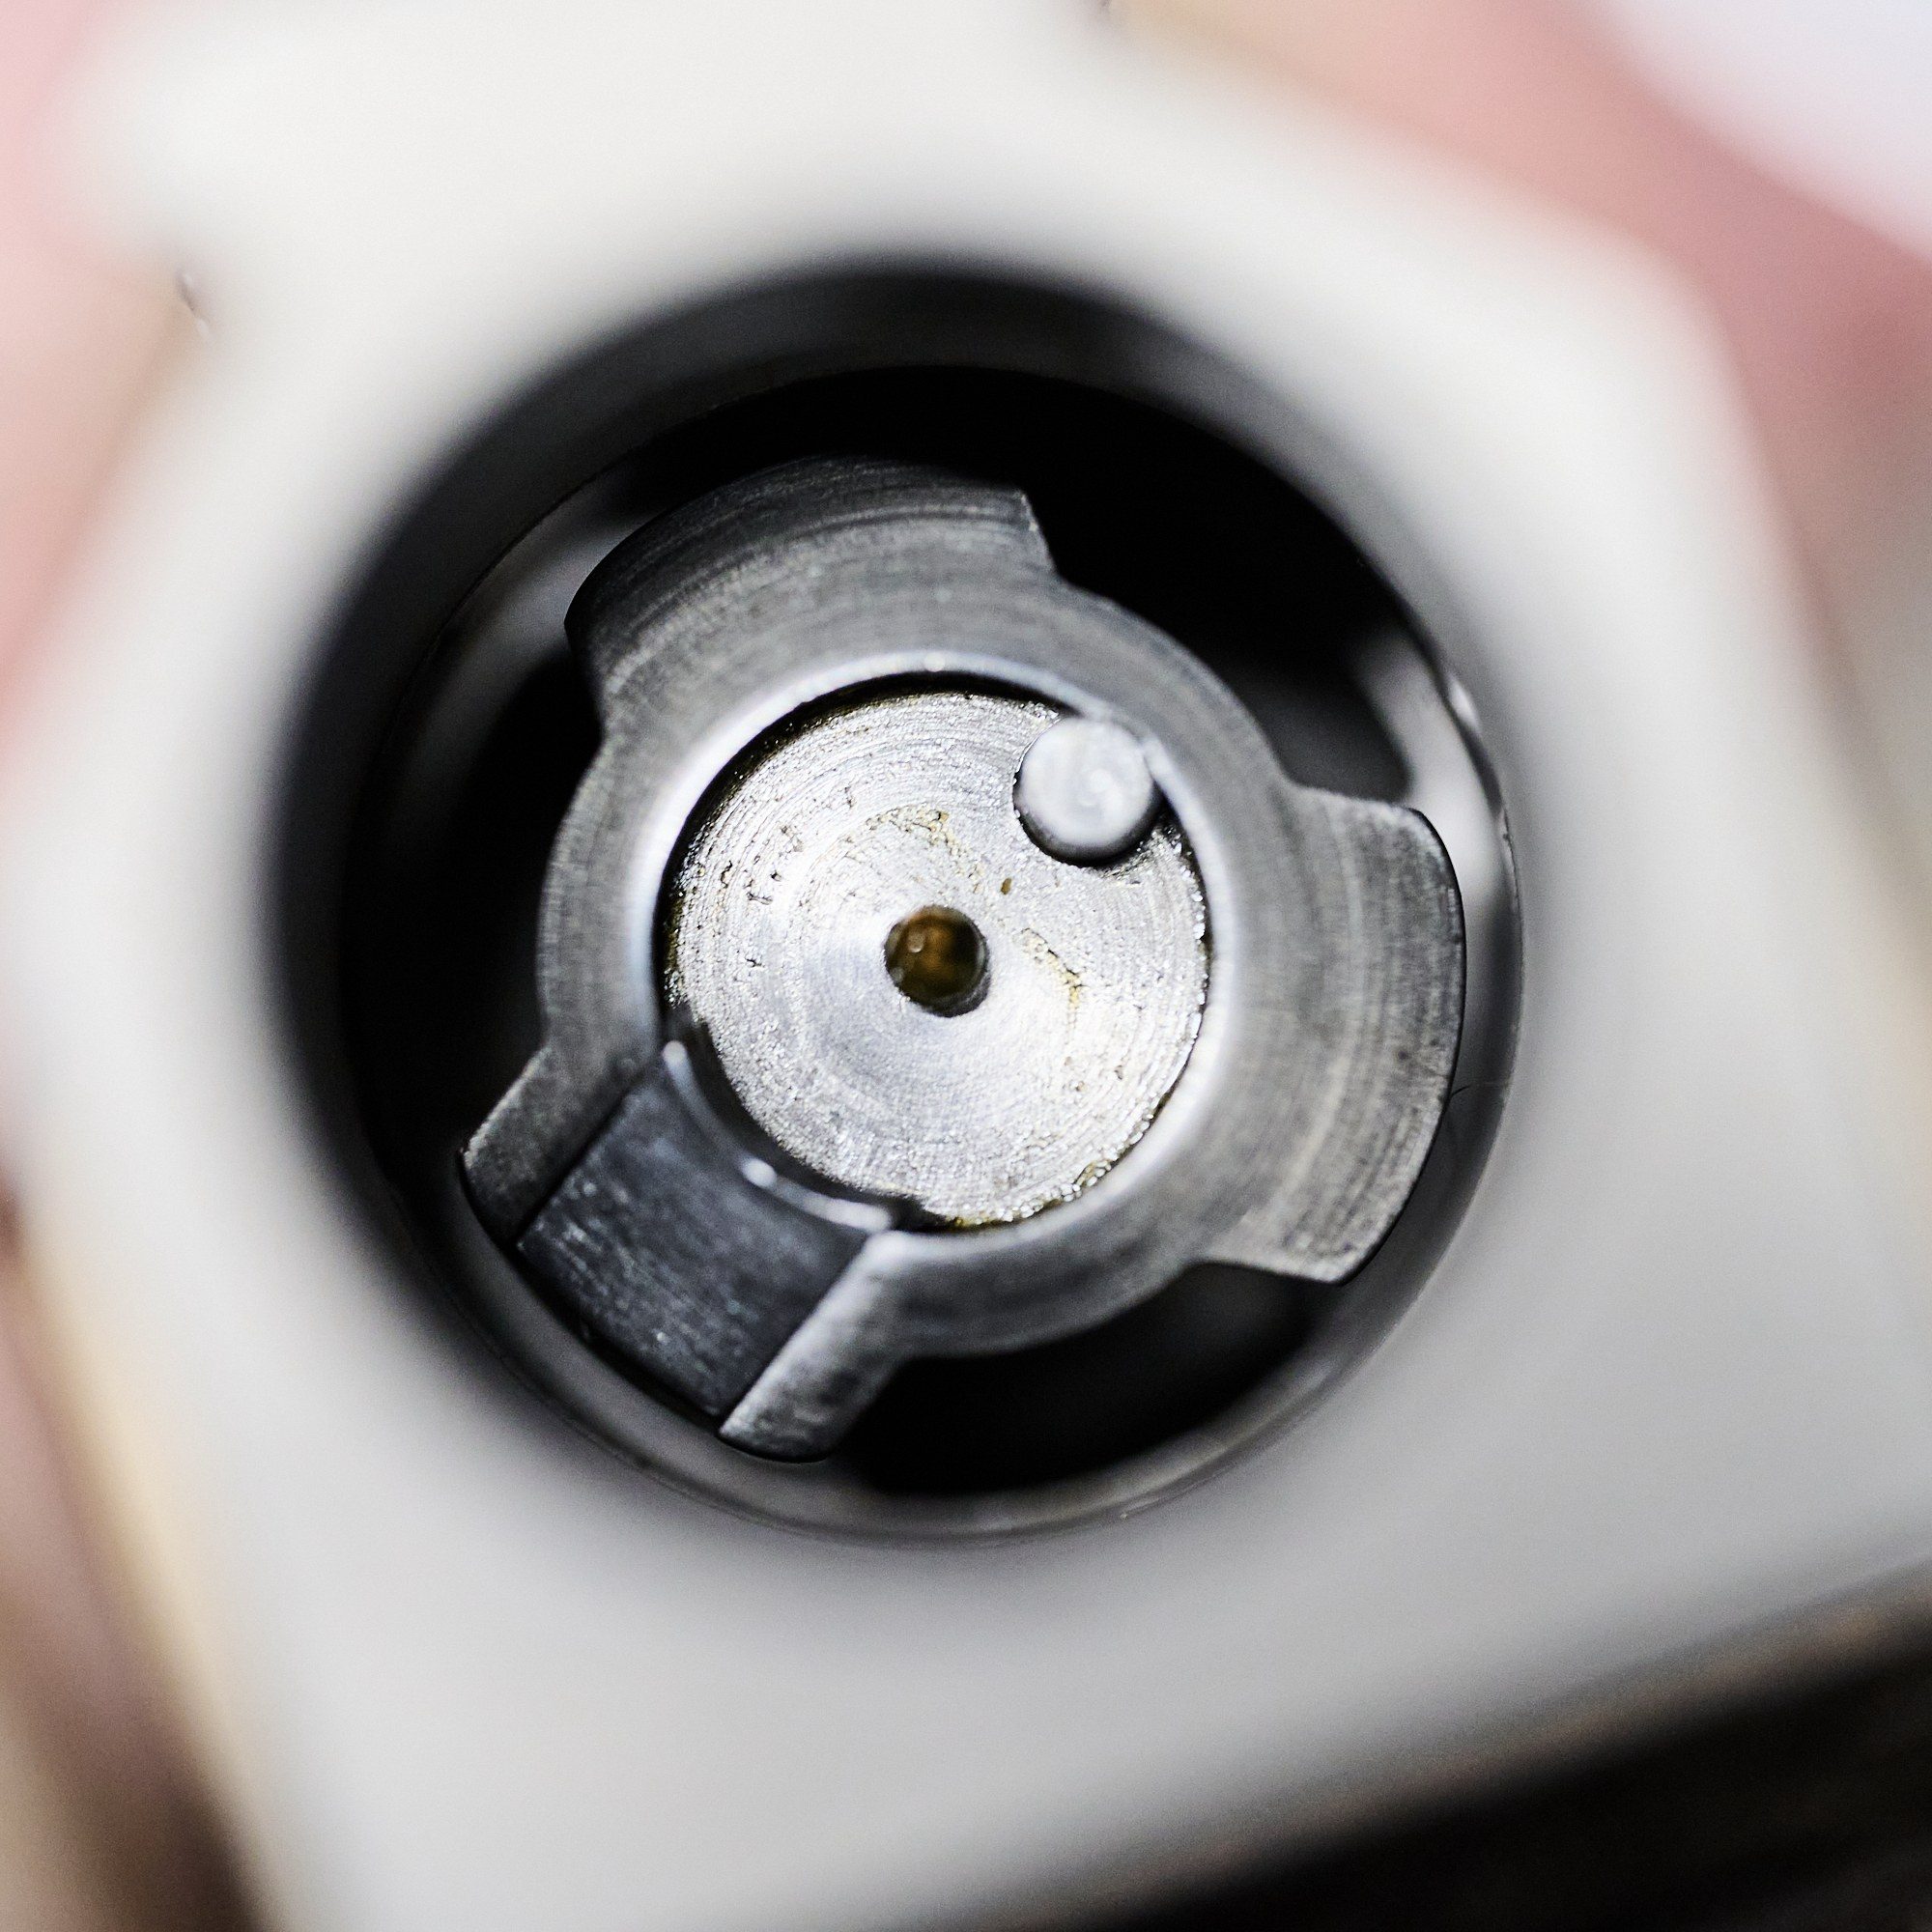
Im praktischen Test ließ sich eine M4-Mutter ohne Widerstand durch diese Öffnungen führen, was die unzureichende Abschirmwirkung dieses Bereichs verdeutlicht.
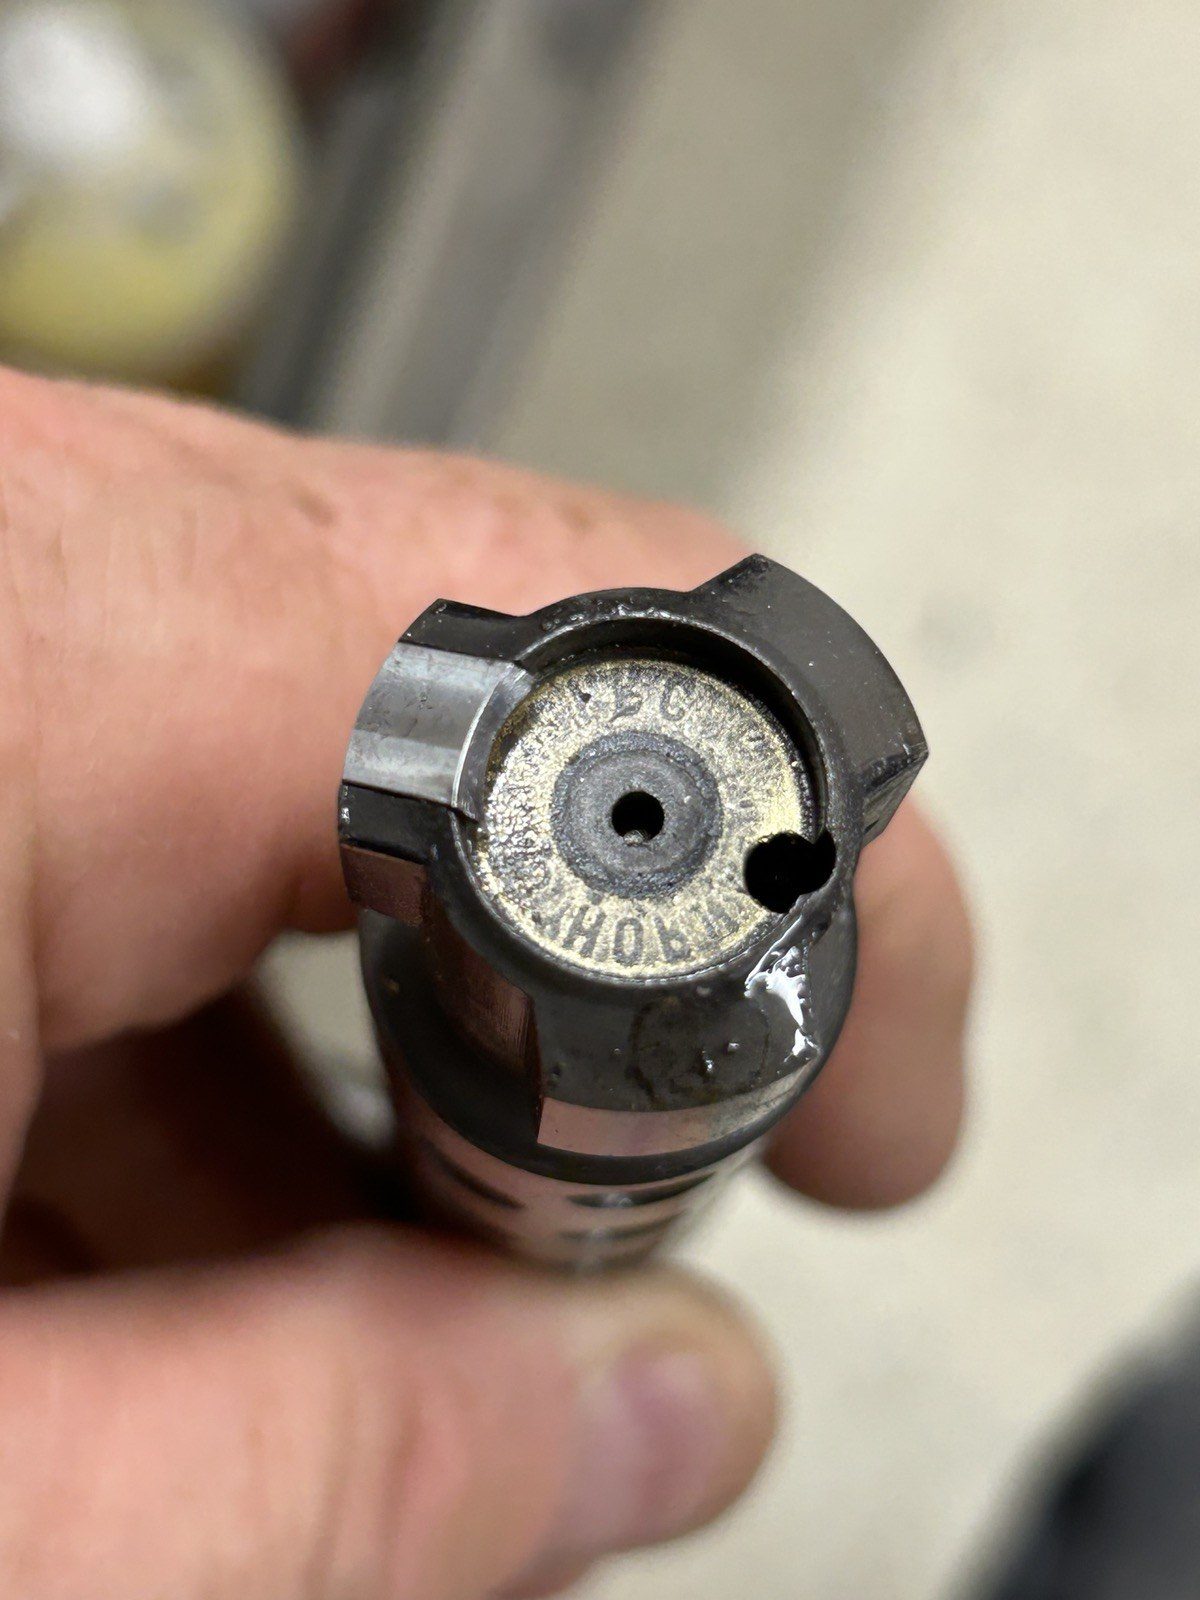
Welche Folgen das haben kann, zeigt das Porträt oben. Bei dem abgebildeten 700er-System kam es infolge einer Überladung zu einem Hülsenplatzer, die austretenden Gase und Hülsenfragmente gelangten nach hinten und verletzten den Schützen im Gesicht. Auslöser war eine Überladung der Patrone – wie schwer die Folgen ausfallen, entscheidet jedoch das Systemlayout.
Bereits beim 98er wurde das Problem erkannt und dieser Schwachpunkt mit einem Feuerschild am Ende der Kammer teilweise entschärft.
Auch bei den in den USA umgangssprachlich als „Big Bolt“ bezeichneten massiven Drei-Warzen-Systemen schirmt der Körper des Schlosses hinter den Warzen zusätzlich ab, da dieser im Durchmesser nahezu dem der Verriegelung entspricht. Die Kulisse schließt hierbei – bis auf wenige Hundertstel Millimeter – nach hinten ab.
Konstruktive Sicherheit beginnt also nicht erst bei der Dimensionierung einzelner Bauteile, sondern im Zusammenspiel von Werkstoffwahl, Verriegelungskonzept und Systemgeometrie. Eine hohe Zähigkeit des Materials und zweckmäßig dimensionierte Entlastungsbohrungen bilden wichtige Sicherheitsreserven und tragen dazu bei, auch unvorhergesehene Belastungen sicher zu beherrschen.
Integration und Details
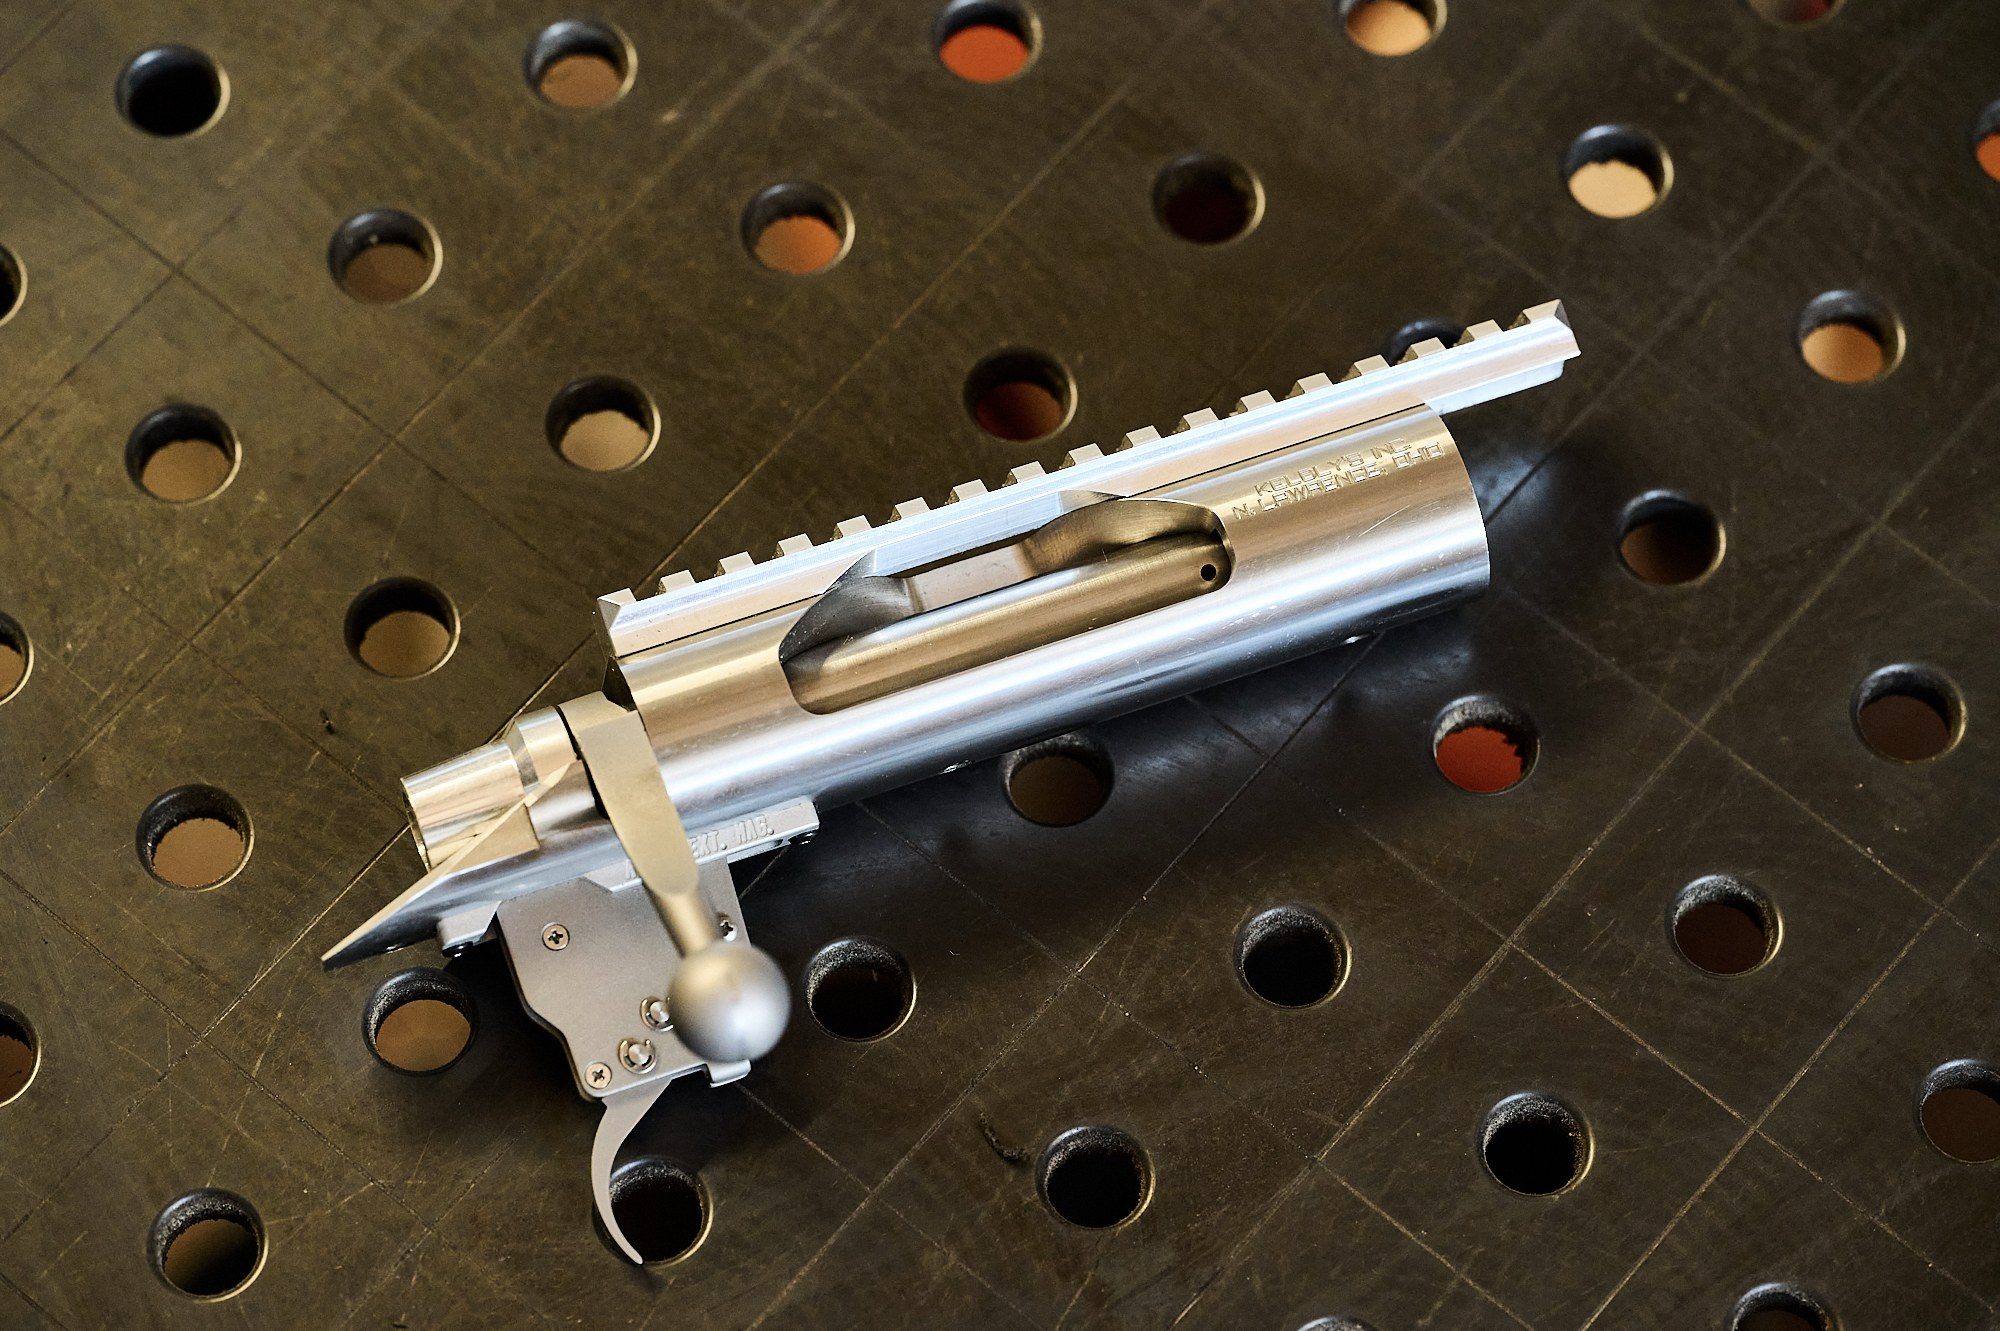
Ein weiterer konstruktiver Unterschied beider Systeme zeigt sich in der Ausführung der Optikmontage. Während bei klassischen 700er-Systemen Picatinny-Schienen, oft aus Aluminium, in der Regel nachträglich aufgeschraubt werden, sind diese bei durchdachten Systemen voll integrierter Bestandteil der Systemhülse.
Durch die Integration entfallen zusätzliche Fügestellen, auf Scherung belastete Schraubverbindungen und damit auch potenzielle Verspannungen.
Darüber hinaus reduziert eine aus dem Vollen gefräste Schiene potenzielle Toleranzketten und minimiert den Einfluss thermischer Ausdehnung unterschiedlicher Materialien. Die Optik wird damit zu einem direkteren Bestandteil des Gesamtsystems, was wiederum die Wiederholgenauigkeit der Treffpunktlage begünstigt.
Durch eine integral gefräste Schiene entsteht zudem eine Art T-Träger-Querschnitt, was die Biegesteifigkeit des Systems zusätzlich erhöht.
Dennoch sei erwähnt, dass einige renommierte Hersteller von Systemen auf Remington-700-Basis sich dieser Tatsache bewusst sind und ebenfalls auf eine voll integrierte Schiene setzen.
Fazit
Ein wiederholgenau, präzise schießendes Gewehr verlangt mehr als die bloße Summe oder Art seiner Bestandteile.
Etablierte Repetiersysteme wie das Kelbly-Remington-700 haben sich ihren Ruf durch jahrzehntelange, erfolgreiche Anwendung verdient und bleiben leistungsfähige Werkzeuge im Präzisionsschießsport oder auf der Jagd. Dies gilt besonders für Büchsen, bei denen ein geringes Gesamtgewicht und der Kostenfaktor eine entscheidende Rolle spielen. Auch das riesige Aftermarket-Zubehörangebot rund um 700er-Systeme macht diese für Tuner und Einsteiger so attraktiv.
Vom technischen Standpunkt aus betrachtet sprechen die vielfältigen konstruktiven Vorteile zeitgemäßer Systemkonzepte gegenüber klassischen 700er-Layouts jedoch eine deutliche Sprache – insbesondere bei höchsten Anforderungen an reproduzierbare Präzision auf weite Distanzen und, allem voran, bei der Schützensicherheit.
Das Schussbild eines Gewehrs ist letztlich das Resultat eines komplexen Zusammenspiels aus System, Lauf, Munition, Optik und Schützenstreuung. Ein in der Theorie überlegen konstruiertes System macht noch lange kein unschlagbares Wettkampfgewehr, bildet aber die rudimentäre Basis für eine reproduzierbare Schussleistung – über viele Serien hinweg.
Darüber hinaus gibt es bekanntlich noch viele weitere relevante Aspekte und spannende technische Details, welche maßgeblichen Einfluss auf den präzisen Schuss haben.
Über den Autor
Leif-Erik Schmitt war mehrfach Deutscher Meister in diversen Präzisionsgewehrdisziplinen und ist aktiver Jäger.
